Artykuł sponsorowany
Co decyduje, że ten sam laser tworzy trwały ślad na metalu i polimerze
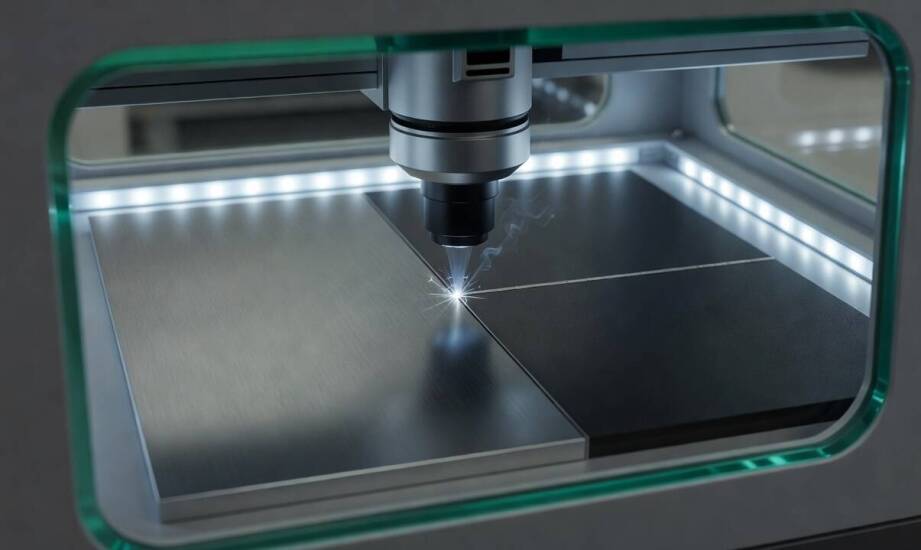
Na zautomatyzowanej linii produkcyjnej często zdarza się, że ten sam laser światłowodowy nanosi kody identyfikacyjne na zupełnie różne powierzchnie. Może to być obudowa ze stali nierdzewnej lub detal wykonany z polimeru technicznego. Mimo zastosowania identycznego źródła światła, efekt wizualny i strukturalny drastycznie się różni. Na elemencie stalowym powstaje ciemny, wysoce kontrastowy ślad bez wyczuwalnego ubytku materiału. Z kolei na tworzywie sztucznym widoczne staje się jasne spienienie powierzchniowe, które również gwarantuje prawidłowy odczyt przez systemy wizyjne. Ta rozbieżność w zachowaniu surowców wynika bezpośrednio z ich unikalnych właściwości optycznych oraz termicznych. Mechanizmy te decydują o sposobie pochłaniania i odprowadzania ogromnych dawek emitowanej energii. Zrozumienie tych zjawisk pozwala inżynierom na precyzyjne dopasowanie parametrów pracy urządzenia do specyfiki konkretnego detalu.
Mechanizmy powstawania śladu laserowego na metalach i tworzywach sztucznych
Zjawisko absorpcji odgrywa fundamentalną rolę w procesie oddziaływania wiązki na materię. Laser światłowodowy generuje wiązkę, która jest niezwykle efektywnie pochłaniana przez stal, co pozwala na szybkie przekazanie odpowiedniej dawki energii do wierzchniej warstwy materiału przy stosunkowo umiarkowanej mocy. Z kolei czyste polimery charakteryzują się niskim współczynnikiem absorpcji dla tej samej długości fali. Przez to nierzadko wymagają modyfikacji struktury specjalnymi pigmentami ułatwiającymi proces nagrzewania. Kolejnym aspektem jest naturalna refleksyjność. Powierzchnie wykonane z aluminium czy miedzi odbijają znaczną część promieniowania emitowanego w podczerwieni. Wymusza to zastosowanie impulsów o wyższej mocy szczytowej, które pozwolą przełamać początkową barierę refleksyjności.
Przemysłowe znakowanie laserowe opiera się również na precyzyjnym zarządzaniu przewodnictwem cieplnym. Metale błyskawicznie odprowadzają ciepło w głąb swojej struktury. Wymaga to dostarczenia impulsu o ściśle dobranej charakterystyce, aby zainicjować lokalną zmianę bez uszkadzania całego elementu. W przypadku tworzyw sztucznych energia termiczna kumuluje się na bardzo niewielkim obszarze powłoki.
Te wyraźne różnice w pochłanianiu i dystrybucji ciepła determinują końcowy efekt fizyczny. Zmiana koloru detalu powstaje w wyniku utleniania powierzchniowego na metalach lub procesów karbonizacji i spieniania na polimerach. Kontrolowane nagrzanie stali prowadzi do utworzenia cienkiej warstwy tlenków, której grubość decyduje o finalnej barwie śladu. Na materiałach syntetycznych dochodzi natomiast do rozkładu chemicznego połączonego z wydzielaniem gazów. Jeśli gęstość energii zostanie podniesiona powyżej progu parowania, następuje ablacja, czyli fizyczny ubytek wierzchniej warstwy.
Trwałość znakowania i ryzyka związane z nieprawidłowym doborem energii
Zbyt agresywne parametry wiązki niosą ze sobą poważne konsekwencje dla fizycznej struktury materiału. Przekroczenie optymalnej gęstości energii prowadzi do powstawania mikropęknięć w warstwie tlenków na stali oraz do nieodwracalnego osłabienia struktury polimerów. W przypadku elementów metalowych nadmierne obciążenie cieplne skutkuje uszkodzeniem powłoki ochronnej. To drastycznie obniża naturalną odporność obrabianego detalu na rdzewienie. W tworzywach sztucznych może dojść do głębokich przypaleń, deformacji geometrycznych oraz niepożądanego wydzielania szkodliwych substancji lotnych. W nowoczesnej produkcji dąży się do tego, aby strefa wpływu ciepła ograniczała się do poziomu mikrometrów. Ma to szczególne znaczenie przy opracowywaniu czułych komponentów elektronicznych.
Rygorystyczne wymagania dotyczące identyfikowalności w sektorach motoryzacyjnym, lotniczym oraz elektronicznym wymuszają stosowanie ustandaryzowanych procedur. Gotowe ślady laserowe poddaje się zaawansowanym badaniom przyspieszonego starzenia w komorach solnych. Detale przechodzą ekspozycję na skrajne wahania temperatur, długotrwałe wibracje oraz kontakt ze smarami i agresywną chemią przemysłową. Odpowiednia głębokość ablacji i spójność warstwy tlenkowej decydują o odporności na ścieranie mechaniczne i możliwości odczytu kodu po wielu latach eksploatacji. Na nowoczesnych liniach produkcyjnych stosuje się ciągłą weryfikację jakości modułów kodu DataMatrix za pomocą dedykowanych systemów wizyjnych. Kamery przemysłowe analizują kontrast komórek, co pozwala na bieżąco korygować błędy.
Zamiast jednego uniwersalnego ustawienia, inżynierowie każdorazowo dobierają metodę oddziaływania do specyfiki konkretnego stopu metali czy polimeru. Działająca w obszarze automatyzacji produkcji warszawska firma Taksi Engineering zajmuje się projektowaniem i budową systemów znakujących, które uwzględniają rozbieżności w absorpcji promieniowania oraz przewodnictwie cieplnym surowców. Zintegrowane stacje robocze dostosowuje się do surowych wymogów identyfikowalności, łącząc zaawansowane źródła światła z modułami weryfikacji. Prawidłowe zbalansowanie mocy, częstotliwości i prędkości prowadzenia wiązki ogranicza degradację warstw ochronnych. Takie podejście projektowe ma na celu zachowanie pełnej czytelności naniesionych kodów przez zaplanowany czas eksploatacji produktu w przemyśle ciężkim.
Kategorie artykułów
Polecane artykuły
Jak rozpoznać, kiedy obiekt komercyjny lub przemysłowy wymaga systemu sygnalizacji pożaru
Skąd biorą się różne postacie popuszczania moczu u kobiet na kolejnych etapach życia
Jak czytać kalendarz szczepień dziecka: obowiązkowe dawki, zalecenia i krakowskie programy wsparcia