Artykuł sponsorowany
Jak producenci z Opola odbierają partię po chromowaniu i weryfikują zgodność z wymaganiami
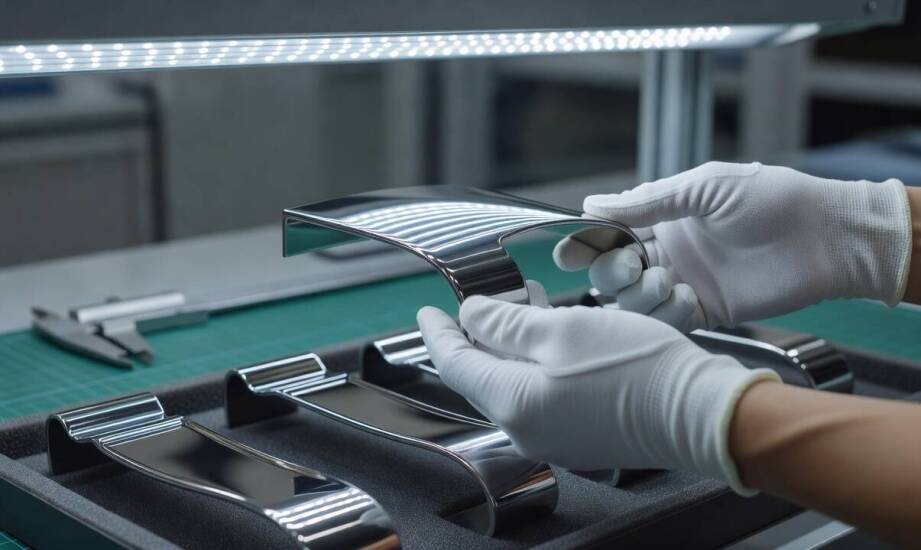
Gdy producent z Opola odbiera partię elementów metalowych po obróbce galwanicznej, natychmiast przystępuje do rygorystycznej weryfikacji jej zgodności ze specyfikacją techniczną zamówienia. Odbiór dostawy wymaga ścisłego przestrzegania ustalonych wcześniej procedur badawczych, które potwierdzą zarówno właściwości ochronne, jak i docelową estetykę detali. Skuteczna weryfikacja opiera się na analizie wizualnej oraz precyzyjnych pomiarach sprzętowych, co ułatwia eliminację sztuk niespełniających narzuconych norm jakościowych. Proces ten systematyzuje współpracę między zakładem montażowym a wykonawcą powłok, redukując ryzyko późniejszych awarii na liniach produkcyjnych. Jasne wytyczne odbiorowe dają pewność, że nałożony materiał przetrwa planowany okres intensywnej eksploatacji.
Weryfikacja parametrów technicznych i wizualnych powłoki
W pierwszej kolejności inżynierowie do spraw kontroli jakości oceniają równomierność pokrycia, intensywność połysku oraz jednolitą barwę całej powierzchni elementu. Badanie wizualne zawsze odbywa się w znormalizowanym oświetleniu o odpowiedniej temperaturze światła. Inspektorzy posiłkują się mikroskopami warsztatowymi oraz lupami, aby zidentyfikować mikrodefekty całkowicie niewidoczne gołym okiem. Obecność pęcherzyków gazu, mikroskopijnych odprysków, zarysowań czy przebarwień dyskwalifikuje oceniany komponent, wymuszając jego natychmiastowy zwrot do wykonawcy. Następnym etapem jest weryfikacja fizyczna. Pomiary całkowitej grubości warstwy ochronnej oraz badanie chropowatości powierzchni Ra wykonuje się za pomocą skalibrowanych defektoskopów i precyzyjnych profilometrów.
Kryteria akceptacji dostawy różnią się diametralnie w zależności od docelowej funkcji weryfikowanego elementu. Części o charakterze wyłącznie dekoracyjnym wymagają uzyskania idealnego, lustrzanego połysku oraz nieskazitelnej struktury zewnętrznej. W tym wariancie technologicznym nakłada się cienkie warstwy o grubości od 0,2 do 1,5 mikrometra na podkładzie miedzianym lub niklowym, co gwarantuje oczekiwany efekt wizualny i barierę przed tlenkami. Zupełnie inaczej bada się komponenty techniczne, takie jak wytrzymałe tłoczyska, cylindry hydrauliczne czy wały maszyn przemysłowych. Muszą one sprostać ekstremalnym obciążeniom ciernym podczas codziennej pracy. W ich przypadku grubość nakładanego materiału sięga od 50 do nawet 500 mikrometrów, a twardość waha się od 800 do 1100 HV, co znacznie przewyższa parametry samej stali węglowej.
Zestawienie dostarczonej partii z wymaganiami technicznymi znacznie ułatwia fizyczny wzorzec referencyjny, który obie strony zatwierdzają jeszcze na etapie przygotowywania prototypów. Działy jakości korzystają z odpowiednich fotografii akceptacyjnych, które dokumentują graniczny, akceptowalny wygląd powierzchni pod różnymi kątami padania światła. Katalog wspólnie uzgodnionych tolerancji precyzuje maksymalną liczbę mikrouszkodzeń na pojedynczy decymetr kwadratowy, dopuszczalne odchyłki profilu chropowatości oraz tolerowany margines błędu w grubości całkowitej. Tak przygotowane zestawy narzędzi badawczych skutecznie eliminują problem subiektywnej oceny pracownika.
Wpływ procesu technologicznego i zabezpieczeń na jakość partii
Stan odbieranych elementów bezpośrednio odzwierciedla prawidłowość przebiegu samej usługi galwanicznej. Odpowiednie przygotowanie surowego podłoża metalowego przed rozpoczęciem chromowania obejmuje wieloetapowe szlifowanie, dokładne polerowanie mechaniczne, odtłuszczanie w kąpielach oraz aktywację chemiczną. Ewentualne zaniedbania na początkowym etapie prac powodują powstawanie lokalnych odspojeń powłoki, widocznych pęcherzy oraz głębokiej porowatości struktury, które trwale uszkadzają detal. Inny charakter mają wady wynikające z zaburzeń właściwego procesu chemicznego wewnątrz zbiorników. Zbyt niska gęstość prądu, wahania temperatury elektrolitu lub zanieczyszczenie składu kąpieli generują skazy o charakterze całościowym. Należą do nich między innymi matowość całej płaszczyzny, ogólna szorstkość oraz widoczne wypalenia na krawędziach materiału.
Weryfikacja jakości na rampie rozładunkowej musi również uwzględniać sposób pakowania i zabezpieczenia towaru w trakcie transportu drogowego. Nawet poprawnie wykonana powłoka galwaniczna ulega nieodwracalnym zniszczeniom pod wpływem silnego tarcia oraz uderzeń w ładowni samochodu. Bezpieczny przewóz elementów wymaga stosowania miękkich separatorów z pianki polietylenowej lub grubego filcu technicznego, co całkowicie zapobiega powstawaniu siatki mikroskopijnych zarysowań. Poszczególne detale mocuje się atestowanymi pasami tekstylnymi wyposażonymi w profilowane nakładki, a całą paletę szczelnie izoluje się przed zjawiskiem kondensacji wilgoci. Wiele defektów zgłaszanych w procesie reklamacyjnym wynika z niewłaściwej logistyki, a nie z faktycznych błędów produkcyjnych.
Praktyka operacyjna firmy Elektromet Galvanic opiera się na ciągłym monitorowaniu wszystkich stadiów produkcji, od weryfikacji surowca po końcowe pakowanie asortymentu. Utrzymanie reżimu technologicznego podczas kąpieli i dobór certyfikowanych materiałów zabezpieczających redukują ryzyko odrzucenia elementów przez docelowego zamawiającego. Odpowiednio wdrożona standaryzacja sprawia, że specjalistycznej obróbki fizykochemicznej nie trzeba powtarzać, co zapewnia utrzymanie harmonogramów dostaw.
Producenci szukający zaawansowanych usług, takich jak profesjonalne chromowanie w Opolu i okolicach, coraz częściej wdrażają precyzyjne procedury weryfikacji u swoich podwykonawców. Systematyczne kontrole na styku produkcji maszynowej i obróbki wykończeniowej skutecznie porządkują codzienne relacje biznesowe obu stron. Obiektywne metody pomiarowe ograniczają nieporozumienia, skracając czas spędzany na weryfikacji dokumentacji technicznej i negocjowaniu warunków gwarancji. Współpraca zakotwiczona w mierzalnych wzorcach pomaga zakładom motoryzacyjnym, producentom sprzętu domowego oraz dostawcom mebli utrzymywać nieprzerwany rytm pracy linii montażowych. Wykrycie słabszych partii na najwcześniejszym etapie przekłada się bezpośrednio na ostateczną niezawodność wyrobów trafiających na rynki krajowe i zagraniczne.
Kategorie artykułów
Polecane artykuły
Leczenie drzew i krzewów jako istotny element ochrony miejskiego środowiska
Biuro rachunkowe a obsługa księgowości zagranicznej

Jakie są najczęstsze błędy podczas montażu pieca na pellet i jak ich unikać?